
エアロゲルブランケットは、単に「エアロゲル粉末を布に接着したもの」ではありません。すべてのロールの背後には、制御された化学プロセスがあります — それは ゾル–ゲル法 — であり、液体シリカゾルが繊維フェルトと結合され、湿潤ゲルに変化し、撥水処理され、その後エアロゲルのナノ多孔質構造を維持する方法で乾燥されます。このページでは、 エアロゲルブランケットの生産プロセス 現代の生産ラインで実際に実行されている通りに、段階を追って説明します。.
2つの製造方式:ベルトコーティングと含浸
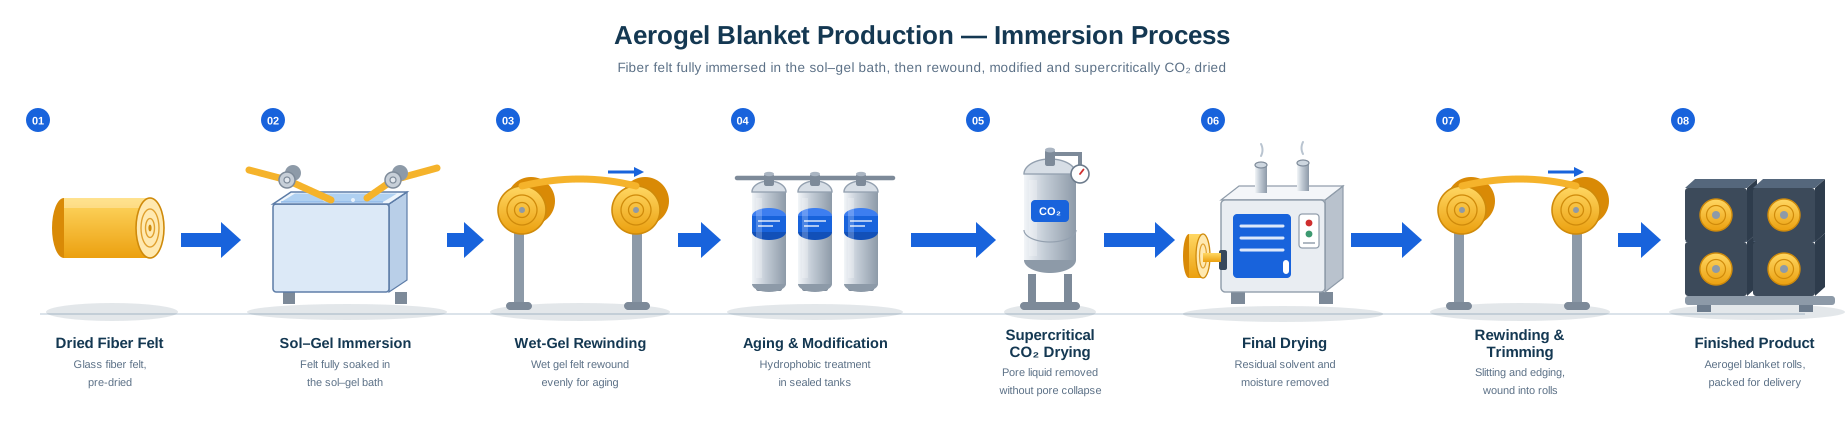
製造業者は、ゾルを繊維フェルトに含浸させる主な方法を2つ使用しています。 ベルトコーティングプロセス, では、フェルトがコンベアに沿って連続的に移動し、その表面にゾルが計量供給され、その場でゲル化されます。 含浸プロセス, 、フェルトは浴槽を通過してゾルに完全に浸漬され、その後、ゲル化と熟成のために巻き戻されます。両方のルートは、同じ重要な仕上げ段階である超臨界CO₂乾燥で合流します。.

プロセスの詳細ステップ
1. 原材料:繊維フェルトとシリカゾル
担体はニードルパンチ繊維フェルトです — 最も一般的にはガラス繊維で、より高温グレードにはセラミック繊維または予備酸化繊維が使用されます。エアロゲル前駆体はシリカゾルで、通常はTEOSなどのケイ素アルコキシドを溶媒および触媒と混合して調製されます。残留水分は後のゲル化を妨げるため、フェルトは使用前に予備乾燥されます。.
2. ゾル–ゲル含浸
ゾルはフェルトに均一に浸透する必要があります。乾燥したポケットは完成したブランケットの弱点となります。ベルトコーティングでは移動するフェルト上にゾルを計量供給し、浸漬法ではガイドローラー付きの浴槽にフェルトを完全に浸します。ここではタイミングが重要です — 触媒が添加されるとゾルはゲル化への過程を開始するため、含浸とゲル化は一つの連続操作として調整されます。.
3. ゲル化
フェルト内部でゾルは湿潤ゲルに変わります:液体で満たされた三次元シリカネットワークです。このネットワークが最終エアロゲルの骨格です。ゲル化時間と温度は厳密に制御されます。なぜなら、それらが細孔構造を決定し、細孔構造が熱伝導率を決定するからです。.
4. エージングと疎水化改質
湿潤ゲルは密閉タンク内に静置され、ネットワークが強化されます。その後、表面シラノール基をキャップする疎水化剤で処理されます。これにより、品質の高いエアロゲルブランケットは吸湿性ではなく撥水性を持つようになります。これは、パイプラインや建築外皮において数十年の使用にわたって重要な特性です。.
5. 超臨界CO₂乾燥
この工程が、本物のエアロゲルと類似品を分けるポイントです。細孔内の液体を単に蒸発させると、表面張力によってナノ細孔が崩壊してしまいます。代わりに、液体を液体CO₂と置換し、それを臨界点(31.1 °C、73.8 bar)以上に昇温してガスとして排出します。液–気界面が存在しないため毛細管力も働かず、細孔は維持され、ブランケットは超低熱伝導率を保ちます。.
6. 最終乾燥、巻き直し、トリミング
最後のオーブン通過により残留溶媒と水分を除去します。その後、ブランケットは巻き直され、幅にスリットされ、耳部が処理され、標準長さのロールに巻き取られます — 梱包と出荷の準備が整います。.
超臨界乾燥が購入者にとって重要な理由
一部の低コスト「エアロゲル」製品は常圧で乾燥されています。その結果は技術的にはキセロゲルであり、より高密度で、熱伝導率が高く、疎水性も弱くなります。サプライヤーを評価する際には、一つ質問してください — そのブランケットは超臨界乾燥されていますか? この答えは、どのデータシートの見出しよりも長期性能について多くを語ります。ゾル–ゲル法で製造されたブランケットはこちらでご覧いただけます 当社のエアロゲルブランケットシリーズ.
ベルトコーティング vs. 浸漬:簡単な比較
| ベルトコーティング | 浸漬 | |
|---|---|---|
| ゾル塗布 | 移動するベルト上のフェルトに計量塗布 | フェルトをゾル–ゲル浴に完全浸漬 |
| ライン方式 | 連続インラインゲル化 | バッチ処理、エージングのために巻き戻し |
| 最適な用途 | 安定した大量生産 | 厚手のフェルト、深い含浸 |
| 共通のコア工程 | 熟成、疎水化改質、超臨界CO₂乾燥、最終乾燥 | |
FAQ
エアロゲルブランケットはどのように作られますか?
ゾル–ゲル法では、ファイバーフェルトにシリカゾルを含浸させ、ゲル化、熟成、疎水化を行った後、超臨界CO₂で乾燥させることでナノ多孔質構造が維持されます。一般的な含浸方法はベルトコーティングと浸漬の2種類です。.
エアロゲル製造における超臨界乾燥とは何ですか?
細孔内の液体を臨界点以上のCO₂で置換する乾燥方法です。液体は相境界を生じることなく気体へと変化します。毛細管力が発生せず、エアロゲルの細孔は崩壊しません。.
すべてのエアロゲルブランケットは超臨界乾燥されていますか?
いいえ。常圧乾燥製品(キセロゲル)は存在し、より安価ですが、密度が高く、より多くの熱を伝導します。サプライヤーを比較する際は、必ず乾燥方法を確認してください。.
エアロゲルの科学的背景については、 エアロゲルがどのように発明されたか. をご覧ください。製品をお探しの場合は、こちらをご覧ください。 AG65エアロゲルブランケット 建築断熱用またはその AG65 Plus 最高650°Cまでの使用に対応。.
 English
 Chinese (China)
 Portuguese
 Spanish
 French
 Italian
 Turkish
 Vietnamese
 German
 Japanese
 Korean
 Hindi
 Arabic
 Polish
 Chinese (Taiwan)
 Malay
 Thai
 Finnish
 Dutch
 Swedish
 Slovenian