
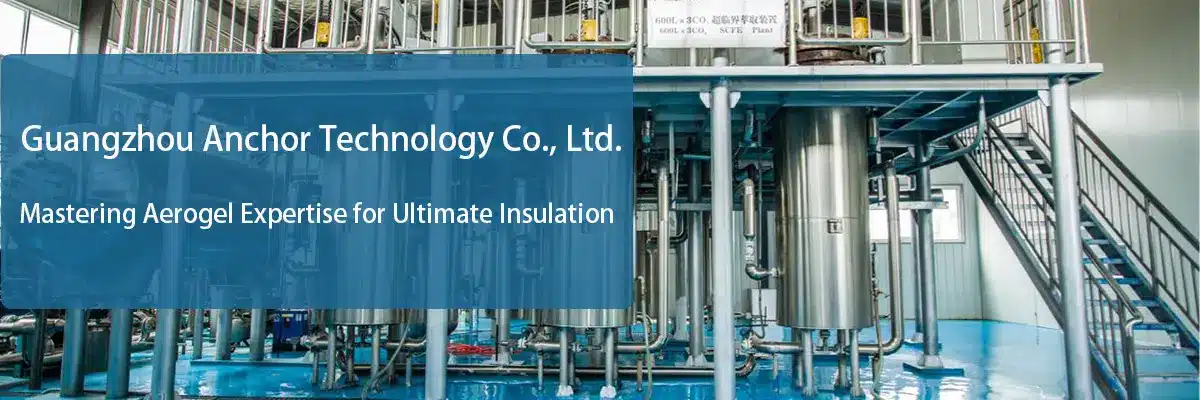
氣凝膠隔熱毯並非單純「把氣凝膠粉末黏在布料上」。每一捲的背後都有一套受控的化學流程—— 溶膠–凝膠法 ——其中液態二氧化矽溶膠與纖維氈結合,轉化為濕凝膠,經撥水處理,再以能保留氣凝膠奈米多孔結構的方式乾燥。本頁將逐步說明 氣凝膠隔熱毯生產流程 現代生產線上的實際流程。
兩種生產路線:輸送帶塗佈與浸漬
製造商採用兩種主要方式將溶膠導入纖維氈。在 輸送帶塗佈法,纖維氈沿輸送帶連續移動,同時溶膠被定量施加於其表面並在原位凝膠化。在 浸漬法,氈料經過浸槽並在溶膠中完全浸透,然後重新捲繞以進行凝膠化和老化。兩條路線最終都匯聚於同一個關鍵的精加工階段:超臨界 CO₂ 乾燥。


製程逐步說明
1. 原料:纖維氈與矽溶膠
載體為針刺纖維氈——最常見的是玻璃纖維,而對於更高溫度的等級,則使用陶瓷纖維或預氧化纖維。氣凝膠前驅體為矽溶膠,通常由諸如 TEOS 的矽醇鹽與溶劑和催化劑混合製備而成。氈料在使用前需預先乾燥,因為殘留的水分會干擾後續的凝膠化。
2. 溶膠–凝膠浸漬
溶膠必須均勻滲透氈料;未滲透的乾燥區域會成為成品毯的薄弱點。帶式塗佈將溶膠計量施加於移動中的氈料上,而浸漬法則以導輥讓氈料完全浸泡於浴槽中。時機在此至關重要——一旦加入催化劑,溶膠便開始朝凝膠化推進,因此浸漬與凝膠化須作為一個連續作業協同調控。
3. 凝膠化
在氈料內部,溶膠轉變為濕凝膠:一個充滿液體的三維二氧化矽網絡。此網絡即為最終氣凝膠的骨架。凝膠化時間和溫度受到嚴格控制,因為它們決定孔結構——而孔結構決定導熱係數。
4. 老化與疏水改質
濕凝膠靜置於密封槽中,以強化其網狀結構。接著以疏水劑處理,封端表面的矽醇基。這正是優質氣凝膠隔熱毯能撥水而非吸濕的關鍵——這項特性對於管線與建築外殼數十年的使用壽命至關重要。
5. 超臨界 CO₂ 乾燥
這一步是區分真正氣凝膠與仿製品的關鍵。若僅將孔隙液體蒸發,表面張力會使奈米孔隙塌陷。因此,液體會先被替換為液態 CO₂,再將其升溫至臨界點(31.1 °C、73.8 bar)以上,並以氣態排出。由於沒有液–氣界面,也就沒有毛細力——孔隙得以保留,氣凝膠隔熱毯也維持其超低導熱係數。
6. 最終乾燥、複捲與修邊
最後經過烘箱去除殘留溶劑與水分。氣凝膠毯隨後複捲、分切成指定寬度、修邊,並捲成標準長度的捲材——準備包裝出貨。
為何超臨界乾燥對買家至關重要
部分低成本「氣凝膠」產品是在常壓下乾燥的。其結果在技術上屬於乾凝膠:密度更高、導熱係數更高,疏水性也更弱。在評估供應商時,請提出一個問題—— 這款氣凝膠毯是否經過超臨界乾燥? 這個答案比任何規格表上的標題數字更能說明長期性能。您可以在以下連結探索以溶膠–凝膠法生產的氣凝膠隔熱毯 我們的氣凝膠隔熱毯系列.
帶式塗佈與浸漬:快速比較
| 帶式塗佈 | 浸漬 | |
|---|---|---|
| 溶膠塗佈 | 於移動式輸送帶上定量塗佈至氈材 | 氈材完全浸泡於溶膠–凝膠浴中 |
| 產線型式 | 連續式、線上凝膠化 | 批次式、重新捲繞以進行老化 |
| 最適合 | 穩定的大批量生產 | 較厚的氈材,深度滲透 |
| 共用核心步驟 | 老化、疏水改質、超臨界 CO₂ 乾燥、最終乾燥 | |
常見問題
氣凝膠隔熱毯是如何製成的?
透過溶膠–凝膠法:將纖維氈浸漬於矽溶膠中,經凝膠化、老化、疏水化處理,再以超臨界 CO₂ 乾燥,使奈米多孔結構得以保留。兩種常見的浸漬方式為帶式塗佈與浸漬。
什麼是氣凝膠生產中的超臨界乾燥?
一種乾燥方法,將孔隙液體替換為處於臨界點以上的 CO₂,使液體在無相界面的情況下轉變為氣體。毛細力不會出現,氣凝膠的孔隙也不會塌陷。
每一塊氣凝膠隔熱毯都是超臨界乾燥的嗎?
不。常壓乾燥產品(乾凝膠)確實存在且價格更低,但其密度更高、導熱性更強。比較供應商時,務必確認乾燥方式。
關於氣凝膠背後的科學故事,請參閱 氣凝膠是如何被發明的. 正在挑選產品?請參閱我們的 AG65 氣凝膠隔熱毯 用於建築隔熱或 AG65 Plus 適用於高達 650 °C 的作業溫度。
 English
 Chinese (China)
 Portuguese
 Spanish
 French
 Italian
 Turkish
 Vietnamese
 German
 Japanese
 Korean
 Hindi
 Arabic
 Polish
 Chinese (Taiwan)
 Malay
 Thai
 Finnish
 Dutch
 Swedish
 Slovenian